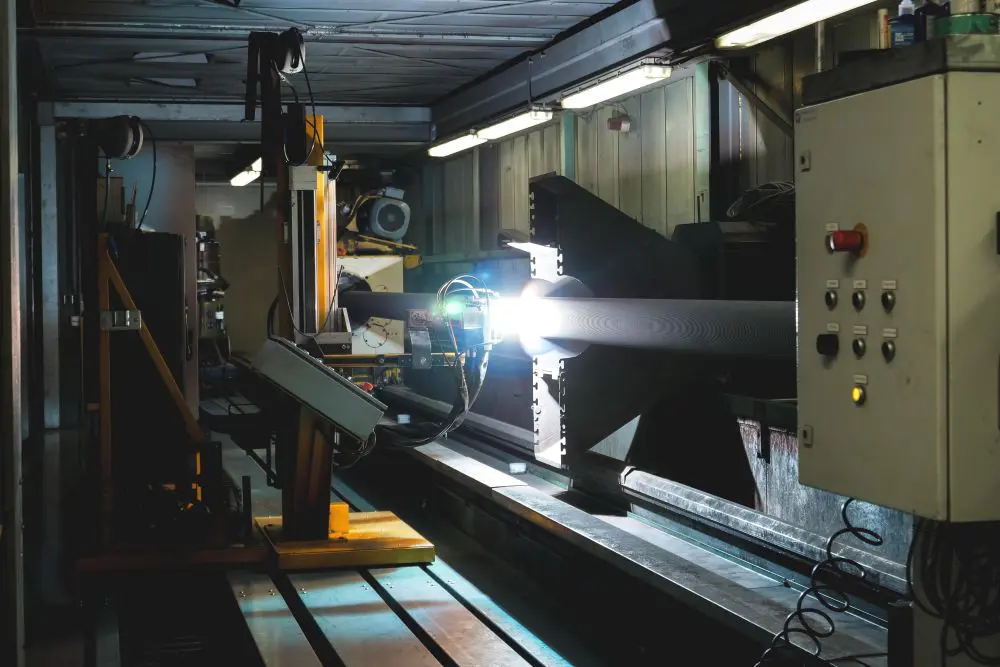
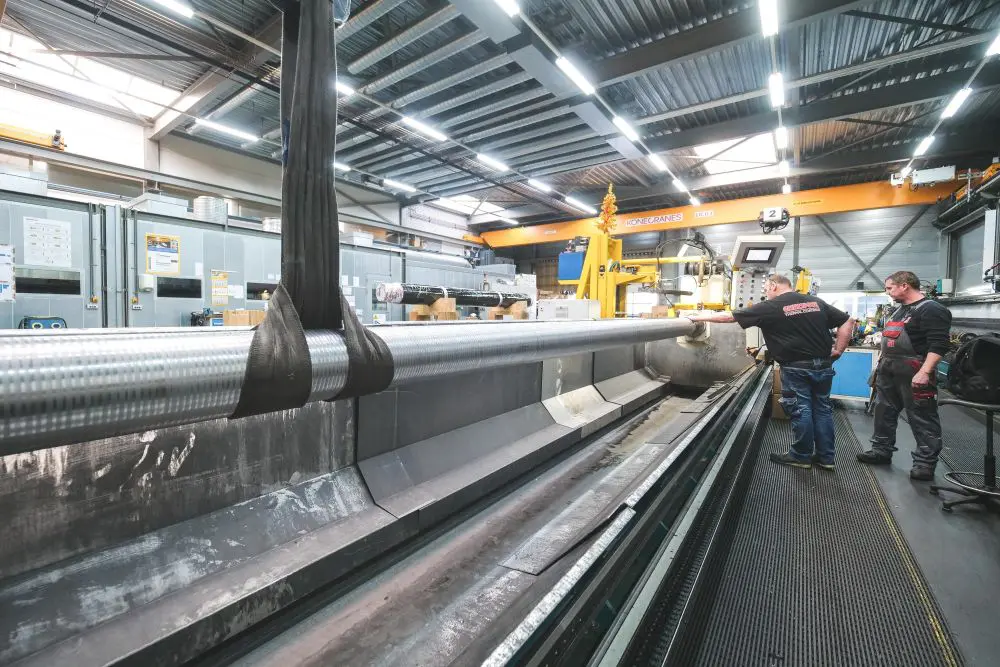
Vlamspuiten is een thermisch proces waarbij materiaal – een metaal(legering) of keramisch – wordt verwarmd en met hoge snelheid tegen het te behandelen oppervlak wordt ‘aangespoten’. Het is al een relatief oude techniek die aan populariteit wint omdat hiermee goede deklagen op hydrauliekstangen zijn te realiseren zónder chroom te gebruiken. Griekspoor Thermal Coatings heeft zich als een van de weinige bedrijven verregaand gespecialiseerd in vooral het opspuiten van hydraulische cilinderstangen.
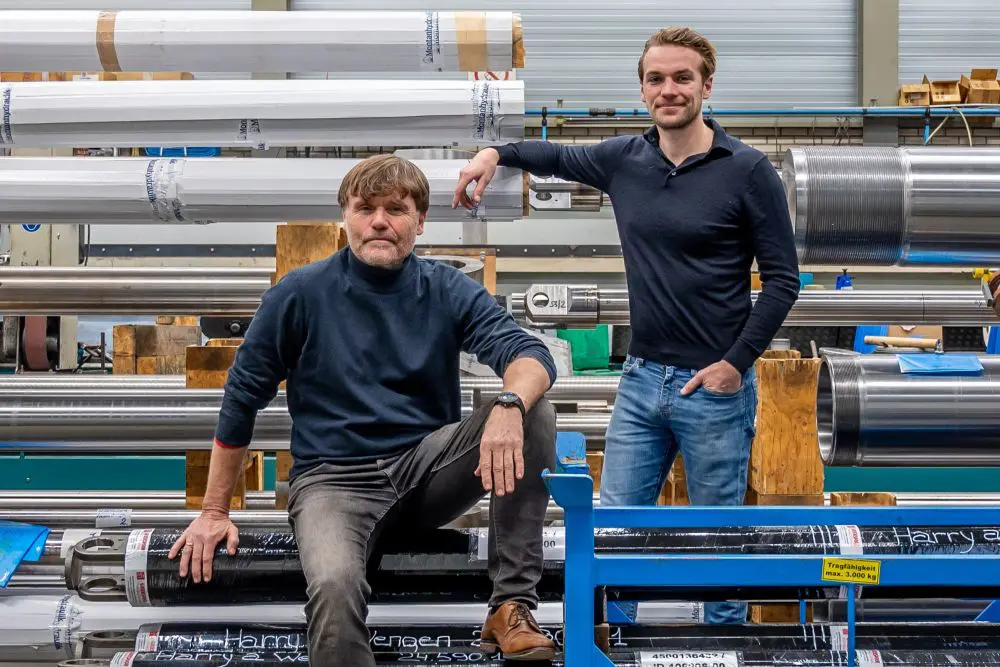
In Nieuw-Vennep Is Griekspoor Thermal Coatings gevestigd. Een bedrijf waar inmiddels de derde generatie aan het spreekwoordelijk roer staat en dat is uitgegroeid van ‘slootkanter’ tot specialist in thermische spuitprocessen. Lars Griekspoor is kleinzoon van de oprichter Joop Griekspoor en sinds kort Operationeel Manager van Thermal Coatings. Hij kent de familiegeschiedenis goed omdat hij praktisch zijn hele leven al op het bedrijf rondloopt. “In 1968 werd Gebr. Griekspoor opgericht, gericht op slootonderhoud wat later uitgroeide tot een organisatie actief in de civiele techniek. De eerste vlamspuitactiviteiten werden in 1986 geïntroduceerd toen een zink-aluminiumlaag door middel van schooperen werd aangebracht op onder meer brugleuningen. Toen in 1995 het vlamspuiten werd uitgebreid met meer activiteiten, werd speciaal Griekspoor Vlamspuittechniek opgericht; inmiddels Griekspoor Thermal Coatings.”
LEES MEER OVER HYDRAULIEK:
- Hydraulische olie kan een machineleven lang meegaan
- Compacte hydraulische aandrijving op vacuümcontainer
- Hoe data, sensoren en AI helpen om hydrauliekpomp-storingen vóór te zijn
Zelf doen
Voor de beslissing om het thermische proces vlamspuiten in een aparte divisie onder te brengen, is grootvader Griekspoor niet over een nacht ijs gegaan. Lars Griekspoor weet: “De resultaten van de eerste vlamspuittechniek bevielen zo goed, dat mijn opa – en later mijn vader – zich hierin verder verdiepten. Innovatief en een tikje eigenwijs werden in eigen beheer machines gekocht, op eigen initiatief verbouwd en aangepast. Tegelijk werd de kennis uitgebreid. Al snel kreeg ook het automatiseren van het vlamspuitproces de aandacht. Eenvoudig omdat handmatig vlamspuiten relatief veel voorbereidingen vraagt terwijl het vlamspuiten zelf maar enkele minuten duurt. Een robot werd aangekocht en de aandacht verlegde zich van brugleuningen naar onderdelen van hydraulische installaties. Een logisch gevolg van het feit dat de coating die met vlamspuiten wordt aangebracht specifieke eigenschappen heeft die voor hydrauliekstangen belangrijke voordelen oplevert.”
Wat is vlamspuiten?
Om de sterke ontwikkeling van vlamspuiten te begrijpen, is meer uitleg over de techniek nodig. In de basis is vlamspuiten een thermisch (spuit)proces waarbij materiaal – een metaal(legering) of keramisch – wordt verwarmd en met hoge snelheid tegen het te behandelen oppervlak wordt ‘aangespoten’. De deklaag die hiermee wordt aangebracht is – afhankelijk van de techniek – hard, slijtvast of corrosiebestendig. Het onderliggende materiaal wordt hierdoor maximaal beschermd tegen externe invloeden; ook onder zware omstandigheden.
Op basis van de vorm waarin het coatingmateriaal wordt toegevoerd én de gebruikte hittebron, zijn er verschillende soorten vlamspuittechnieken te onderscheiden. Qua vorm van het toegevoerde materiaal is een onderscheid te maken in vlamdraad en poederspuiten. In het eerste geval gaat het om extrudeerbare materialen zoals metalen en legeringen die tot een draadvorm kunnen worden getrokken. Het smeltpunt ligt ver onder de temperatuur van de gebruikte warmtebron. Bij poederspuiten wordt het spuitmateriaal in poedervorm door het spuitpistool gevoerd met behulp van een transportgas dat het centraal in een brandend gas/zuurstofmengsel injecteert. Vervolgens wordt het smelt op het substraat aangebracht. Qua warmtebron is onderscheid te maken tussen HVOF (High Velocity Oxygen Fuel) en plasmaspuiten.
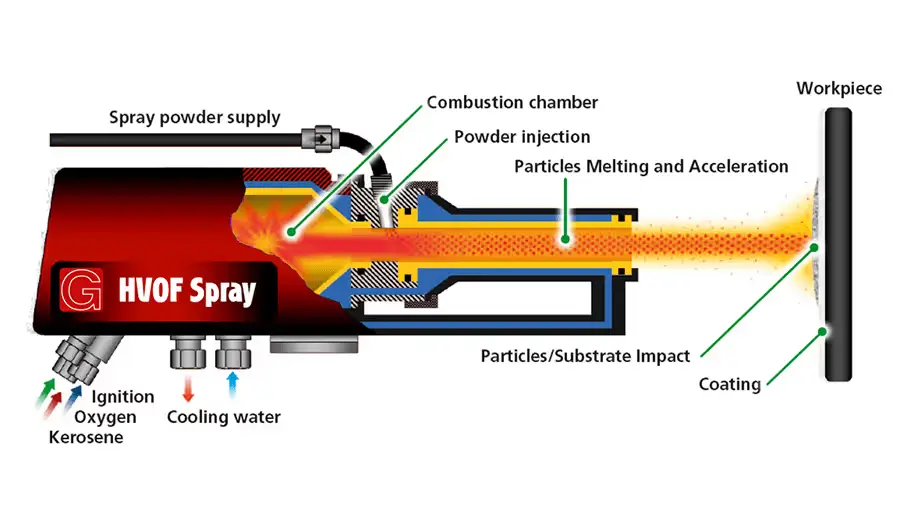
HVOF-spuitsysteem
HVOF is een thermisch spuitsysteem dat gebruikmaakt van de verbranding van gassen, zoals waterstof, of een vloeibare brandstof zoals ethanol of kerosine. Brandstof en zuurstof mengen zich en worden verneveld in de verbrandingsruimte onder omstandigheden die de juiste verbrandingsmodus en -druk bewaken. Het proces genereert een zeer hoge snelheid – tot drie keer de geluidssnelheid – die wordt gebruikt om de deeltjes met bijna supersonische snelheden voort te stuwen voordat ze het substraat raken. Een van de basisregels van spuiten is dat een hoge verbrandingsdruk = hoge gassnelheid, hoge deeltjessnelheid en resulterende hoge coatingkwaliteit.
De voordelen van HVOF-spuiten zijn:
- Het levert een fijne microstructuur op
- Er ontstaat een zeer dichte en weinig poreuze coating
- Het biedt een hoge hechtsterkte
- Het geeft een extreem glad oppervlak
- Het levert een optimale microhardheid
- De laag is in hoge mate corrosiebestendig
- De techniek is bij uitstek geschikt voor hardmetaal (carbidecoatings)
- Het geeft een lage oxidatiegraad
De extreem hoge coatingdichtheid wordt vooral bereikt door de hoge snelheid waarmee het materiaal op het oppervlak wordt gespoten. Door de hoge snelheid zijn de deeltjes bovendien maar relatief kort in de vlam en hebben hierdoor maar kort de tijd om op te warmen. Het materiaal zelf wordt vaak niet warmer dan een paar honderd graden Celsius terwijl de vlam zelf – in vergelijking met alternatieve processen – ook relatief koel is met 3.000 graden. Het gevolg is een laag oxidegehalte. Naast een goede hechtsterkte kunnen sommige HVOF-coatings ook relatief dik worden gespoten omdat de hoge snelheden coatings onder druk in plaats van onder spanning produceren.
Toepassingen van lagen die via het HVOF-proces worden aangebracht zijn onder meer te vinden in het afdichten van bewegende oppervlakken om lekkage te voorkomen, het verbeteren van de slijtvastheid en chemische bescherming van kogelkranen en het beschermen van hydraulische zuigerstangen tegen zeewater in de offshore-industrie. Lars Griekspoor: “Vooral dit laatste is een specialiteit van ons bedrijf. Ook reparatie en maatcorrectie van lagerbussen, schroefassen en schokdempers behoren tot de mogelijkheden evenals het beschermen van pomphuizen en waaiers tegen chemische corrosie. Tot slot worden HVOF-behandelingen gebruikt als substraat voor thermische barrièrecoatings (TBC’s) en cavitatiebescherming in waterkrachtcentrales.”
Plasmaspuiten
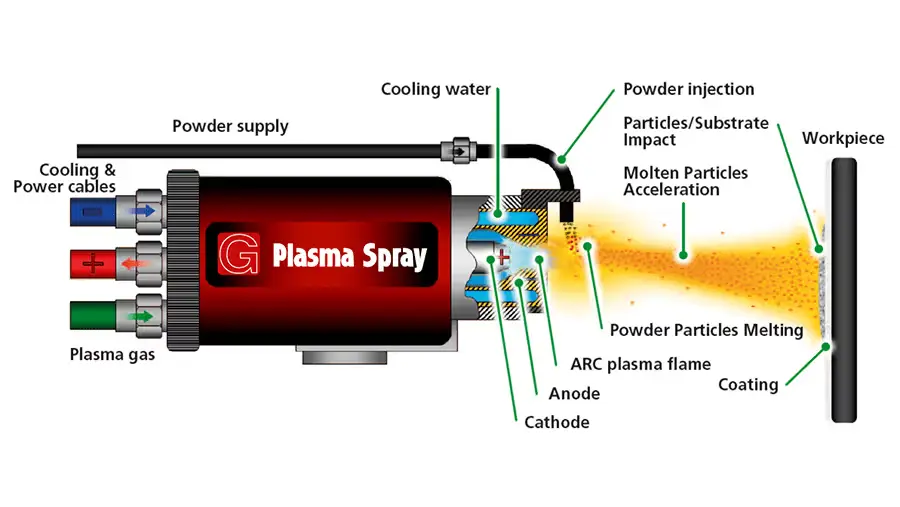
Bij plasmaspuiten wordt poedervormig materiaal in een geïoniseerde gasstroom (plasma) van 5.000 tot 20.000 graden Celsius gesmolten en met hoge snelheid op een (draaiend) werkstuk gespoten. In een plasmaspuitpistool wordt hiervoor een plasmagas geïoniseerd tussen een anode en een kathode. Een coatingpoeder wordt door een draaggas in de plasmastraal geïnjecteerd, waar het smelt en zich uiteindelijk afzet op het draaiende object. De poederdeeltjes versmelten op het substraat en vormen een dichte, zeer goed hechtende en homogene laag. Het zijn typisch materialen met een hoog smeltpunt dat in de uitgangssituatie een wit poeder is maar na het aanbrengen een gitzwarte deklaag geeft. Lars Griekspoor: “Met plasma kun je sneller vlamspuiten dan met HVOF maar je moet dan wel in staat zijn alle parameters nauwkeurig te controleren. Inmiddels weten wij tot op detailniveau wat er nodig is aan draaisnelheid, temperatuur, snelheid van spuiten enzovoorts om de optimale deklaag op een specifiek product aan te brengen.”
De voordelen van lagen die via plasma vlamspuiten zijn aangebracht betreffen:
- De lagen hebben een fijne microstructuur
- De porositeit is laag
- Het proces is flexibel
- De lagen hebben een relatief goede treksterkte
- Er is een diversiteit aan materialen aan te brengen
- De verhouding tussen de productiecapaciteit en de kosten is relatief gunstig
Toepassingen van plasmaspuiten liggen specifiek bij hydraulische zuigerstangen als bescherming tegen zeewater maar ook voor het afdichten van bewegende oppervlakken om lekkage te voorkomen. Lars Griekspoor: “Ook reparatie of maatcorrectie van versleten aandrijfassen of lagerzittingen behoort tot de mogelijkheden evenals het aanbrengen van thermische barrièrecoatings (TBC’s) in gasturbines.”
Alternatieven
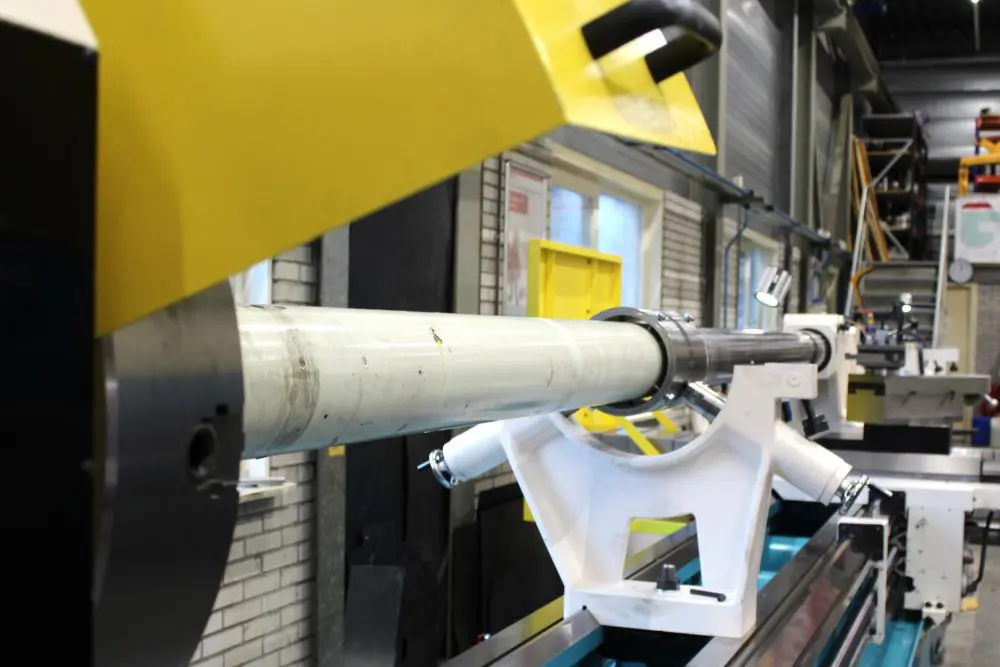
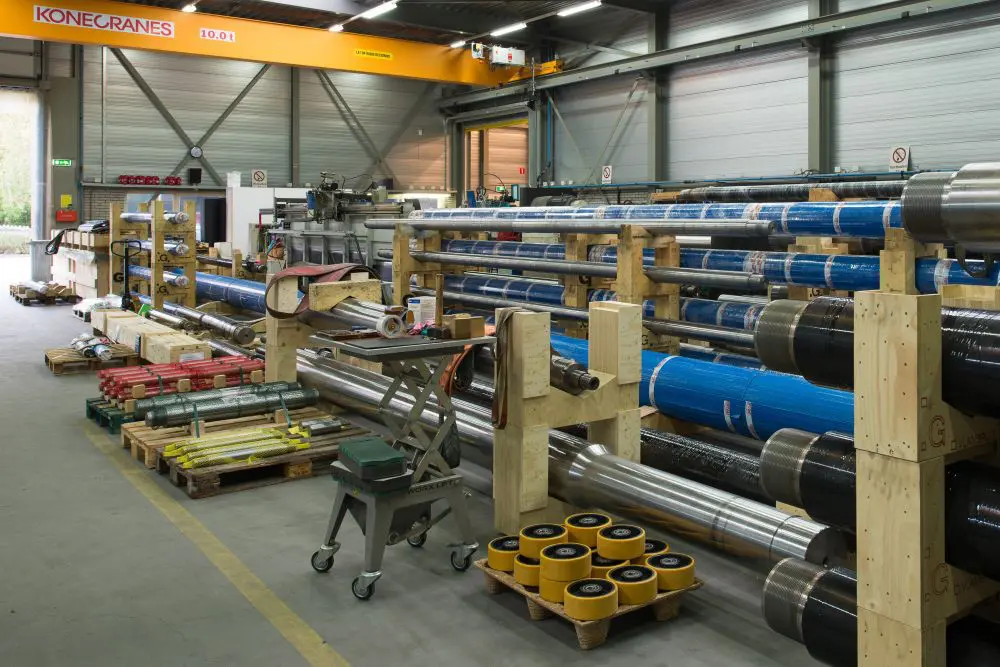
Lars Griekspoor: “Zoals eerder aangegeven zijn we specialist in het opspuiten van hydraulische cilinderstangen. Onze machines kunnen afmetingen tot 23 meter en een gewicht tot 20 ton aan. In de huidige tijd krijgen we steeds meer opdrachten wat onder meer te maken heeft met het feit dat alternatieven voor specifiek hydrauliekstangen in de meeste gevallen chroom bevatten. Denk daarbij aan het bekende nikkelverchromen.” Chroom6 heeft een dermate slechte naam, dat bedrijven op zoek gaan naar minimaal gelijkwaardige alternatieven en komen met vlamspuiten dan vaak zelfs beter uit. Niet in de laatste plaats omdat lagen op basis van nikkel en chroom en ook het alternatief lasercladden vaak wat zachter zijn. Hierdoor zijn deze lagen wat kwetsbaarder wat problemen kan opleveren in extreme omgevingen zoals de (bos)bouw, offshore en de agrarische sector. De mobiele machines en gereedschappen die daar worden ingezet, zijn voortdurend onderhevig aan stof-, vuil- en vochtbelasting waardoor de stangdeklagen nóg harder en robuuster moeten zijn.
Doorontwikkeling
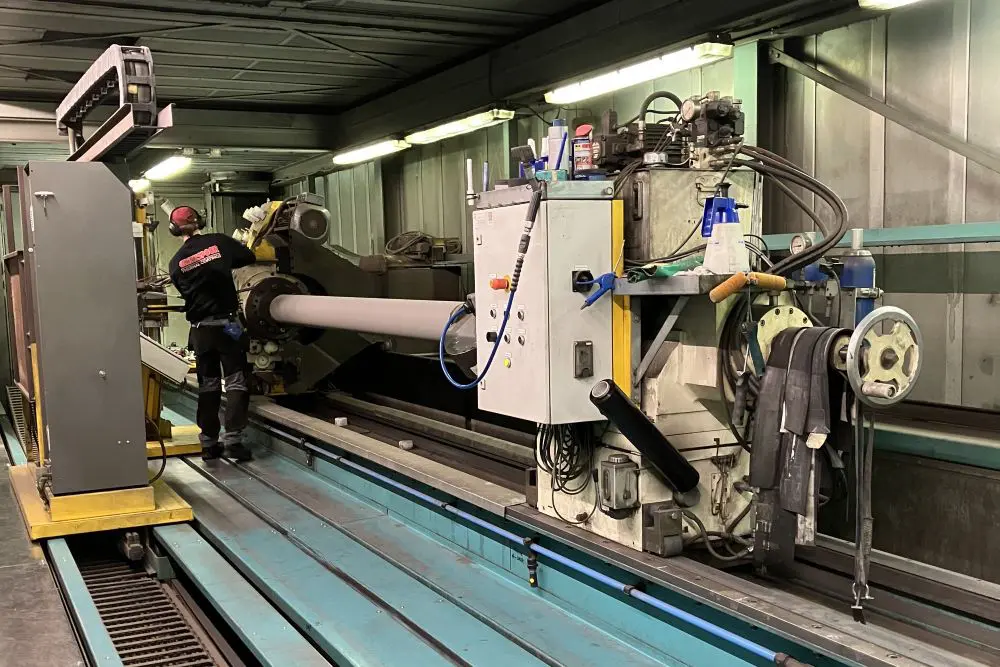
Vooral het HVOF-vlamspuiten wint aan populariteit vanwege de extreme hardheid van dit type carbidelagen. Lars Griekspoor: “In de loop der jaren – decennia eigenlijk – hebben we onze technieken verder kunnen finetunen waarvoor we ons eigen laboratorium en de meetkamer intensief gebruiken. Deze inspanningen hebben inmiddels geleid tot een elftal verschillende toplagen waarvan er vier met plasma en de overige met HVOF worden opgebracht. Afhankelijk van de toepassing zijn er lagen die bijvoorbeeld extreem goed bestand zijn tegen chemicaliën of juist tegen corrosie of slijtage. Hiertussen bevindt zich één nikkelgebaseerde laag die vooral hoog scoort op chemische en corrosiebestendigheid. Daarnaast hebben we een speciale slijptechniek ontwikkeld waarmee we ook werkstukken met een grote lengte/diameterverhouding tot op een honderdste mm nauwkeurig kunnen slijpen.”
Al 20 medewerkers
Dat de techniek aan populariteit wint blijkt onder andere uit het feit dat het bedrijf inmiddels met 20 medewerkers werkt waarvan 14 in de productie. Het verloop van de mensen is laag wat Lars onder meer wijt aan het feit dat het een familiebedrijf is. Hierdoor blijft kennis lang in huis. Lars Griekspoor: “We zijn wel bezig met standaardisatie en opschaling waarbij we de kennis die bij onze mensen aanwezig is ook willen vastleggen en borgen. Want ook zij gaan immers een keer met pensioen en dan is het fijn als we de digitale boeken er later nog een keertje op kunnen terugslaan.”
Hij besluit: “Vlamspuiten is niet uniek, maar inmiddels beheersen we het tot in de puntjes en ontwikkelen we ook nog steeds door om tot nog betere resultaten te komen. Dit heeft de afgelopen jaren zeker de aandacht getrokken van een aantal wereldspelers in bijvoorbeeld mobiele (bouw)machines en offshore. Hier worden we inmiddels standaard voorgeschreven, hoewel zij zich natuurlijk ook realiseren dat dit een bepaalde afhankelijkheid geeft. Maar dat is niet anders. Wij gaan in elk geval gewoon door, groeien gestaag en wellicht dat dit op termijn gaat leiden tot uitbreiding van de ruimtes. De technieken en toepassingen vragen erom.”