
Vanaf september 2017 is het gebruik van corrosie- en slijtvaste coatings op basis van zeswaardig chroom (Cr6) in de Europese Unie alleen nog onder strenge voorwaarden toegestaan. Vooral producenten van zwaar belaste metalen onderdelen krijgen hiermee te maken. IHC Vremac Cylinders in Apeldoorn maakt \vaak meters lange hydraulische cilinders die bestand moeten zijn tegen langdurige toepassing op volle zee. De fabrikant vond voor het hardverchromen een alternatief in de EHLA-methode van het Fraunhofer-Institut für Lasertechnik (ILT).
De beperking van op zeswaardig chroom gebaseerde lagen hing al langer in de lucht. IHC Vremac Cylinders was daarom al een tijd op zoek naar een snel en economisch alternatief voor hardverchromen.
De keuze viel op het ‘extremes Hochgeschwindigkeits-Laserauftragsschweißen'(EHLA) van Fraunhofer-ILT. Bij de gepatenteerde EHLA-methode smelt een laser de poederdeeltjes boven het smeltbad op.
Hogere productiesnelheid met EHLA
De deeltjes worden niet meer worden opgesmolten in een smeltbad en hierdoor kan de verwerkingssnelheid flink omhoog: van 0,5 m/min à 2,0 m/min tot 500 m/min. Met EHLA kan bovendien de laagdikte worden beperkt. Ook coatings van 25 µm tot 250 µm zijn hiermee economisch haalbaar. Ook worden de lagen gladder; de ruwheid wordt op een tiende van de karakteristieke waarden bij het lasercladden teruggebracht.
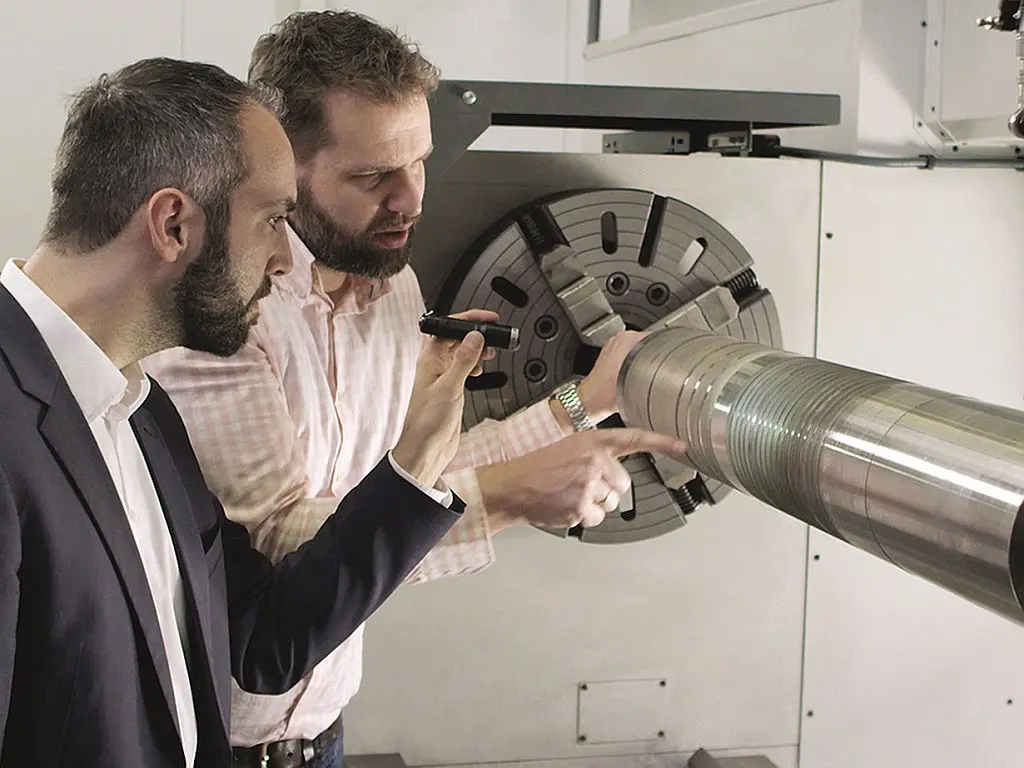
IHC Vremac Cylinders liet Hornet Laser Cladding uit Lexmond een EHLA-installatie bouwen. Dipl.-Ing. Thomas Schopphoven van Fraunhofer ILT in Aken legt uit wat de voordelen van de door zijn instituut ontwikkelde methode zijn. “Het voordeel van rotatiesymmetrische onderdelen met EHLA is, dat de noodzakelijke componenten in een draaibank kunnen worden geïntegreerd. De levering en ombouw van een draaibank naar de zo’n 14 m lange EHLA-installatie en de opbouw en inbedrijfstelling duurden ongeveer zes maanden.”
Sneller alternatief
Andres Veldman is manager engineering bij IHC Vremac Cylinders. “Momenteel brengten wij op een hydraulische cilinder een ongeveer 400 µm dikke coating uit Inconel 625 op. Deze laag moet door slijpen worden nabewerkt, waarna de resterende dikte zo’n 200 µm bedraagt. De nieuwe methode is sneller dan thermisch spuiten (HVOF). Ook kost de nabewerking in vergelijking met alle andere technologieën duidelijk minder moeite.”
De onderneming is al bezig met serieproductie. Na meerdere afgesloten projecten was voor het bedrijf duidelijk, dat EHLA momenteel nog even duur is als thermisch spuiten. Na optimalisering van de nabewerkingsprocessen zal het nieuwe proces naar verwachting goedkoper uitvallen. Om kritische eindklanten uit bijvoorbeeld de offshore te overtuigen, liet het bedrijf de EHLA-methoden door Lloyds certificeren volgens DIN EN ISO 15614-7.
De specialisten waren aanvankelijk waren aanvankelijk sceptisch omdat IHC Vremac Cylinders slechts 200 µm dunne lagen in het laboratorium liet testen. Deze werden vervolgens tot 150 µm tot 100 µm werden geslepen. Daarmee wilde het bedrijf aantonen dat de lagen ook na slijtage nog een goede bescherming tegen corrosie bieden.
Het volledige artikel vindt u in het oktobernummer van Aandrijftechniek.