Een CNC-bewerkingscentrum, draaibank of lascel kan technisch uitstekend presteren terwijl de totale productie toch achterloopt op de planning. De werkelijke oorzaak zit in de praktijk zelden in de bewerkingstijd van de machine zelf, maar een paar meter verderop. Onderdelen die na levering urenlang bij de goederenontvangst blijven staan, monteurs die moeten wachten op halffabricaten, of een pompwagen die ergens op een andere afdeling rondslingert. Wie het rendement en de doorstroming wil verbeteren, moet dan ook kritisch kijken naar wat er tussen de bewerkingen gebeurt.
De eenvoudigste manier om knelpunten bloot te leggen, is het volgen van een concrete order door de werkplaats. Vanaf het moment dat het ruwe materiaal of de inkoopdelen binnenkomen tot het punt waarop het samengestelde eindproduct klaarstaat voor transport naar de klant. Waar blijft het werk onderweg onnodig hangen?
07.30 uur: onderdelen zijn binnen, maar nog niet beschikbaar
Stel: een levering met zware elektromotoren en tandwielkasten arriveert vroeg in de ochtend. De chauffeur lost de pallets, de pakbon wordt getekend en de zending blijft voorlopig in het gangpad bij de roldeur staan. Op papier en in het ERP-systeem is alles aanwezig. De monteur die de aandrijvingen nodig heeft voor een lopende order, weet echter nog van niets.
Een halfuur later begint het zoeken: eerst tussen de stellingen in het magazijn, daarna pas bij de expeditie. Vervolgens moet het materiaal alsnog met haast naar de juiste montageplek worden gebracht. Hier valt direct flinke tijdwinst te boeken met een heldere werkafspraak: wie meldt een levering aan, wie controleert deze en wie brengt de onderdelen naar hun bestemming? Maak daarbij scherp onderscheid tussen bulkvoorraad en direct benodigd materiaal voor lopende projecten. Een motor die dezelfde ochtend wordt ingebouwd, hoeft immers helemaal niet eerst een stelling in.
10.45 uur: voor één verplaatsing ligt ander werk stil
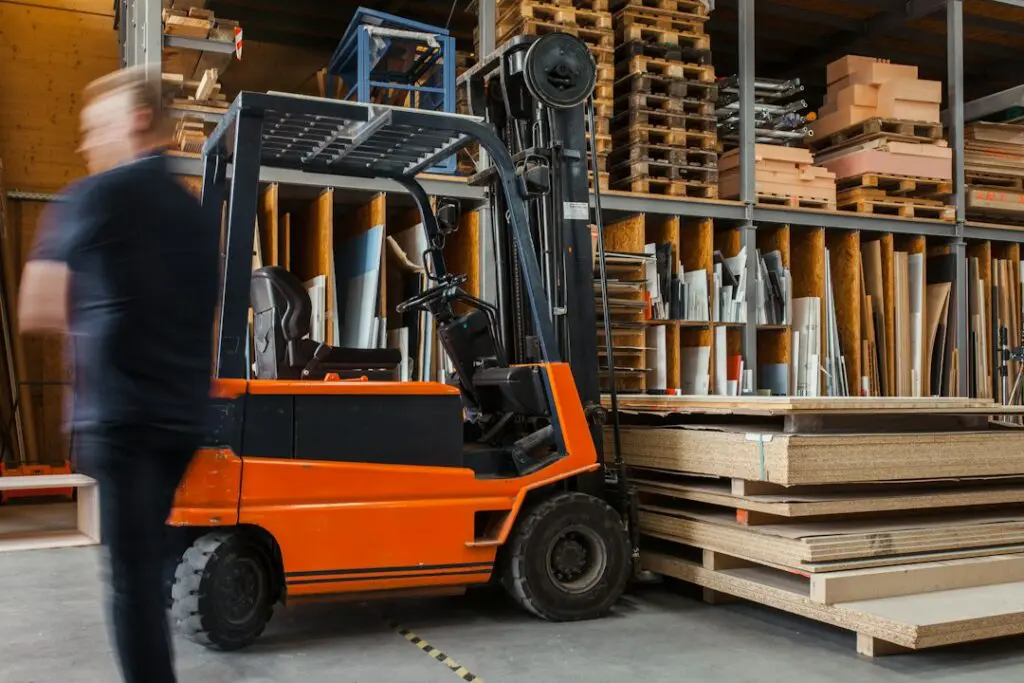
Halverwege de ochtend moet een samengesteld frame naar een volgende werkplek voor bekabeling of afmontage. De zware vorkheftruck blijkt bezet voor het lossen van een vrachtwagen, waardoor de monteur noodgedwongen wacht tot zijn collega terugkeert. Dat lijkt op zichzelf een klein oponthoud van tien minuten, maar het tikt hard aan wanneer ditzelfde scenario zich dagelijks meerdere keren herhaalt.
Op zulke momenten loont het om te beoordelen of het aanwezige intern transportmaterieel wel aansluit op de werkzaamheden in de hal. Voor het regelmatig verplaatsen van pallets en zware componenten over de werkvloer zijn elektrische palletwagens een veel slimmere en snellere oplossing dan wachten op een vrije heftruck. Ze ontlasten de zwaardere machines en verminderen tegelijkertijd de fysieke belasting van medewerkers die anders met handpallettrucks over gietvloeren moeten trekken.
Let bij de keuze goed op de configuratie. Bij een semi-elektrische uitvoering wordt meestal alleen het rijden elektrisch aangedreven, terwijl het heffen handmatig gebeurt via de dissel. Een volledig elektrische variant ondersteunt beide functies, wat bij zware machineonderdelen ergonomisch een wereld van verschil maakt. Breng vooraf niet alleen het benodigde draagvermogen in kaart, maar meet ook de gangbreedtes, drempels en de draairuimte rondom montagetafels en werkbanken nauwkeurig op.
14.30 uur: klaar voor de volgende bewerking
De mechanische opbouw is afgerond, maar de testbank of spuitcabine is nog bezet door een eerdere batch. Het product wordt tijdelijk in een gangpad geparkeerd. Even later moet het weer opzij omdat een collega erlangs moet met plaatmateriaal. Dit soort tussenverplaatsingen heeft zelden een vaste eigenaar; iedereen lost het ad hoc op, waardoor niemand bijhoudt hoeveel kostbare tijd er werkelijk weglekt.
Houd daarom eens een week lang bij waarom producten tussentijds worden verplaatst. Gaat het om een daadwerkelijke processtap, of puur om spullen uit de weg te zetten? Vooral die laatste categorie verdient aandacht. Een gemarkeerde bufferzone op de vloer voorkomt dat doorgangen dichtslibben, mits er duidelijke afspraken gelden over wat er mag staan en wanneer het weer wordt opgehaald.
Continu verbeteren vanaf de werkvloer
Bespreek die praktijkervaringen vervolgens met de monteurs en lassers op de vloer. Vraag welke interne transporten hen de meeste ergernis opleveren en wat daaraan gedaan kan worden. Vaak zit de winst niet in dure verbouwingen, maar in praktische ingrepen: een grijpvoorraad verplaatsen, een extra intern transportmiddel beschikbaar stellen op drukke knooppunten of de tussenopslag slimmer inrichten. Test één concrete verandering een week uit en volg dezelfde orderroute opnieuw. Zo ontstaat vanzelf een werkplaats die merkbaar soepeler doorloopt.